Восстановление технологической оснастки с использованием лазерных технологий
до 65 HRC
Основные преимущества лазерной наплавки
-
Подбор присадки под материал
Восстанавливаем сталь, чугун, алюминий, титан и бериллиевую бронзу. Присадку подбираем строго по химическому составу основы — это гарантирует прочное сплавление без трещин. -
ВЫСОКАЯ ПРОИЗВОДИТЕЛЬНОСТЬ
Высокая точность при выполнении работ является ключевым фактором успеха во многих отраслях. Высокая точность позволяет нам наплавлять изделия, которые соответствуют самым строгим стандартам и требованиям, обеспечивая их долговечность, ресурс и эффективность эксплуатации.
-
Минимизация зоны термического влияния при ремонте
Лазерная наплавка минимизирует термическое влияние на ремонтируемую поверхность, что позволяет избежать поводок металла. Это достигается благодаря использованию лазерного излучения, которое обеспечивает точное и контролируемое воздействие на материал, позволяя формировать валики наплавки с минимальным проплавлением основы.
-
ЛОКАЛЬНОСТЬ ОБРАБОТКИ МАТЕРИАЛА
Лазерная наплавка обеспечивает высокую точность, минимальную деформацию, малую зону воздействия и универсальность, что делает её идеальным выбором для сложных деталей и различных материалов. Лазерная наплавка также является надёжным решением для продления срока службы оснастки. -
Минимизация толщины сварочного шва при максимальной прочности.
Для достижения минимальной толщины и максимальной прочности сварочного шва при наплавке необходимо выбрать оптимальные присадки и диаметр, настроить лазер на требуемые параметры тока и скорости, а также подготовить свариваемые поверхности, обеспечив их очистку и выравнивание.
Этапы процесса лазерной наплавки
Последовательность операций, обеспечивающая восстановление геометрии и свойств детали с высокой точностью
Лазерная наплавка на территории заказчика — без демонтажа оснастки
Лазерный комплекс базируется на самоходной гусеничной платформе. Аппарат достаточно габаритный — около 800 кг — поэтому перевозится на европаллете в нашем коммерческом транспорте. На объект заказчика выезжает бригада специалистов, которая восстанавливает деталь по ТЗ и доводит её вручную до зеркальной полировки.
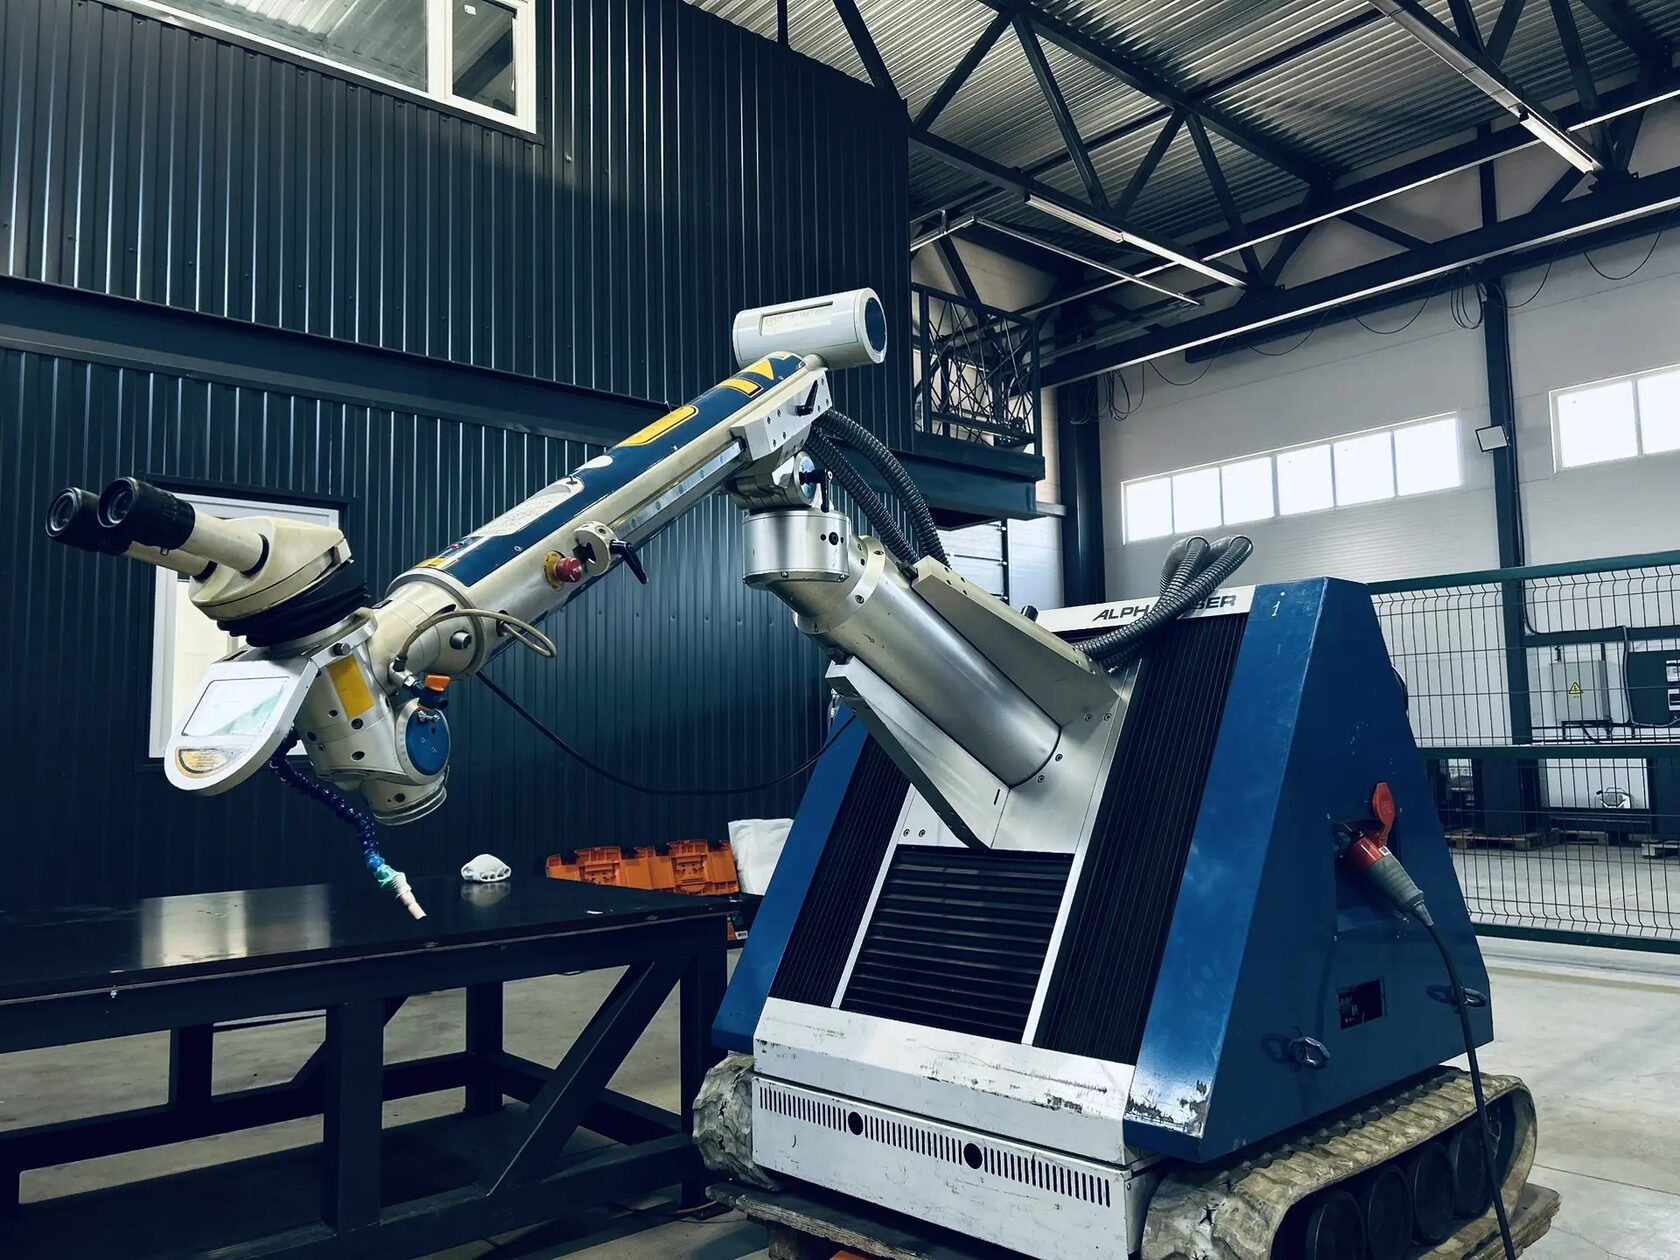 Лазерный аппарат
Гусеничная платформа и доставка на европаллете
Аппарат установлен на самоходном шасси с гусеничным ходом и свободно перемещается по цеху заказчика — подходит вплотную к крупногабаритной оснастке и пресс-формам, установленным на ТПА.
На объект аппарат доставляется на европаллете в нашем коммерческом транспорте. Для подключения необходимо питание 380, все узлы в лазерном аппарате автономны.
- Шасси
- Самоходное, гусеничное
- Масса
- ≈ 800 кг
- Транспортировка
- На евро-паллете
- Питание
- 380 В
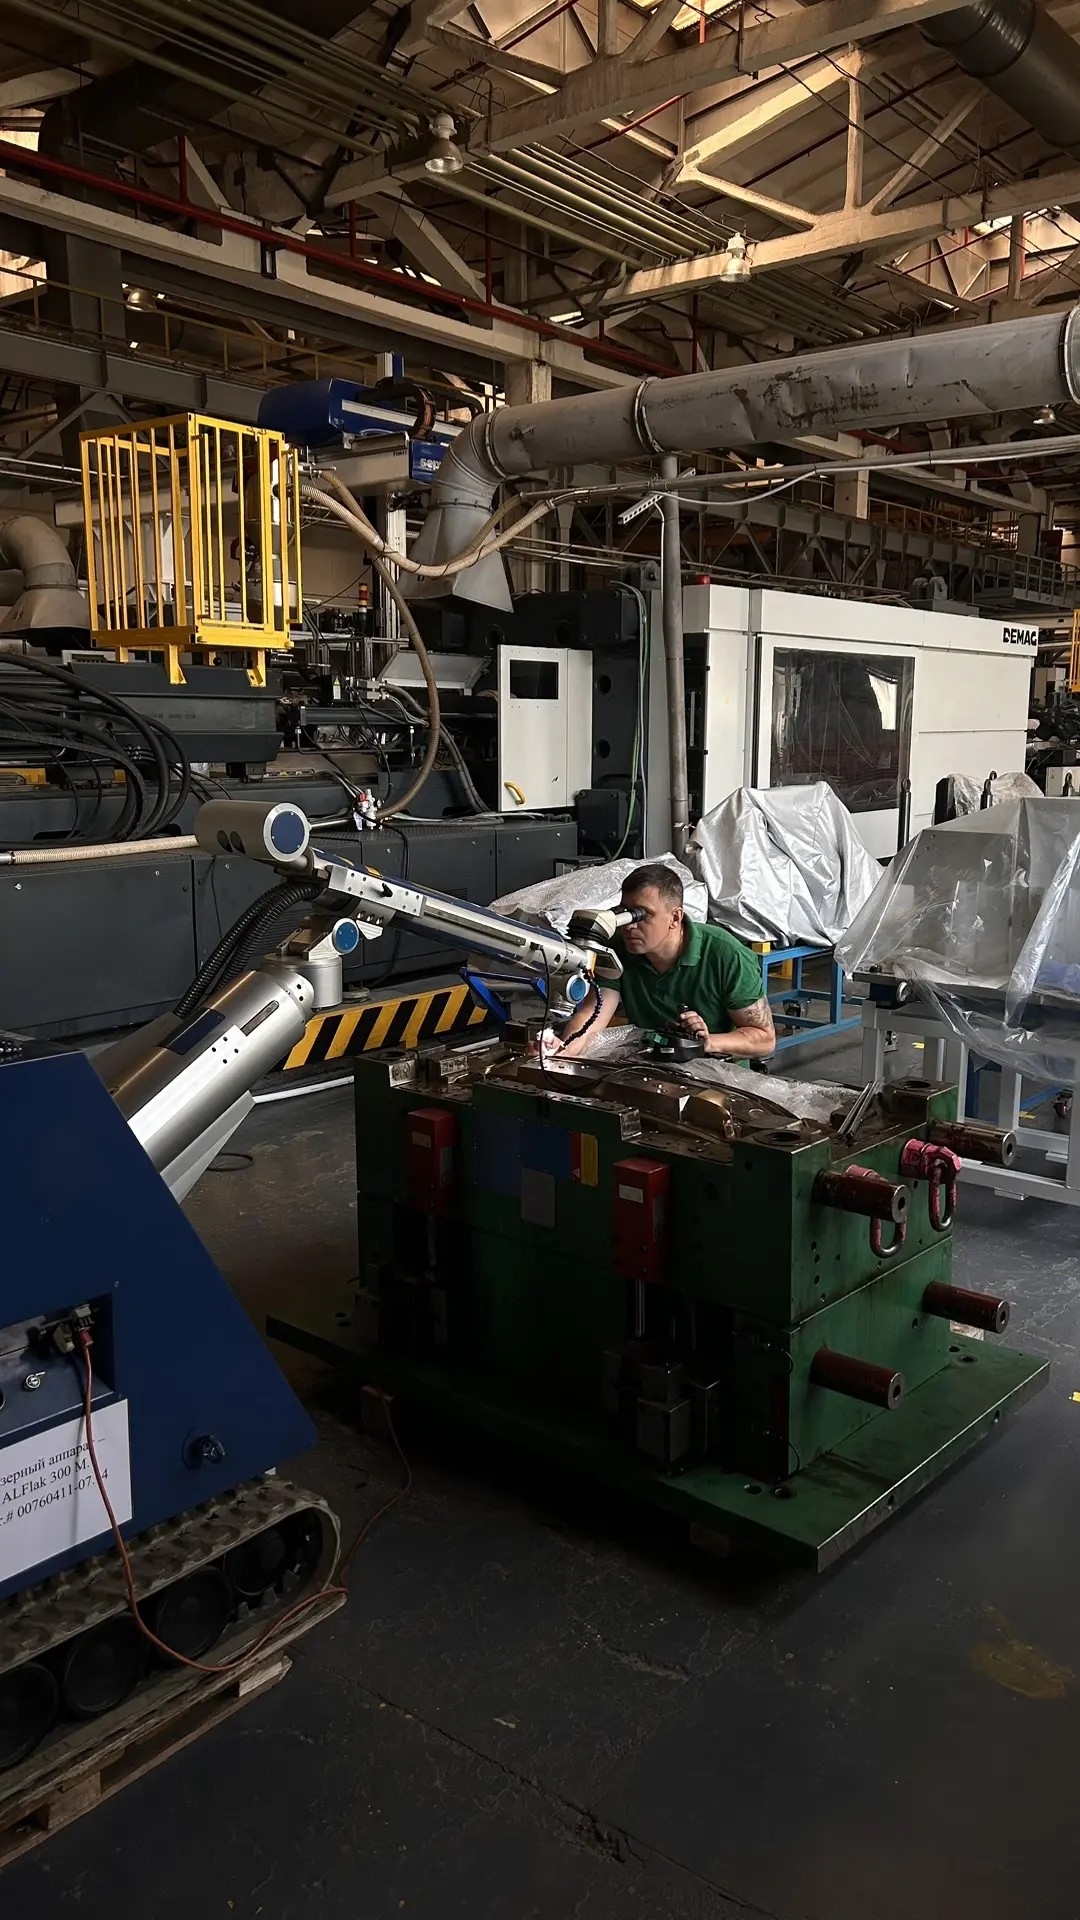 На выезде
Бригада, наплавка и ручная доводка на месте
Вместе с аппаратом на площадку заказчика выезжает бригада из двух специалистов: мастер лазерной наплавки и слесарь-инструментальщик работают поочерёдно — слесарь готовит дефект и доводит поверхность после наплавки, мастер выполняет восстановление геометрии лазером. При необходимости — выполняется зеркальная полировка формообразующей поверхности.
Пресс-формы — бампера, крылья и другие крупногабаритные оснастки — в крайних случаях могут не сниматься с ТПА. Но как правило для качественной доработки пресс-форму необходимо снять с оборудования. После наших доработок форма завешивается обратно на ТПА и сразу испытывается: если остаются дефекты, они устраняются прямо на машине.
Очистка и вскрытие дефекта
Слесарь-инструментальщик очищает место наплавки и при необходимости раскрывает трещины, забоины и другие дефекты.
Лазерная наплавка
Мастер выполняет лазерную наплавку подготовленного места и формирует износостойкий слой.
Доводка поверхности
Слесарь-инструментальщик вручную доводит поверхность до необходимой шероховатости.
Завешивание и проверка на ТПА
Форму навешивают на ТПА и сразу испытывают; оставшиеся дефекты устраняют на месте.
Снятие оснастки — по ситуации. В крайних случаях работаем прямо на ТПА, но для качественной доработки пресс-форму снимают, восстанавливают и возвращают на машину за один выезд.
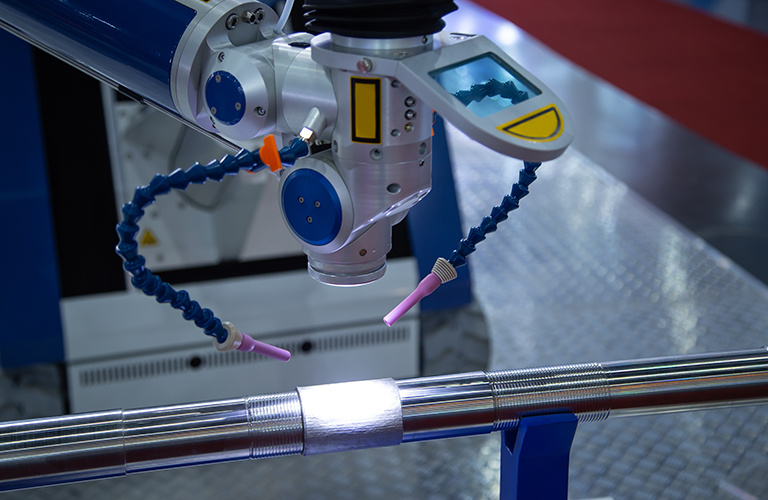 Процесс наплавки в реальном времени
Устранение дефектов и восстановление пресс-форм
Лазерная наплавка позволяет устранять дефекты пресс-форм любой сложности — от локальных сколов до глубоких смятий рабочих кромок.
Метод обеспечивает восстановление первоначальной геометрии пресс-форм и улучшение их эксплуатационных характеристик, продлевая срок службы технологической оснастки.
Запросить расчёт стоимости